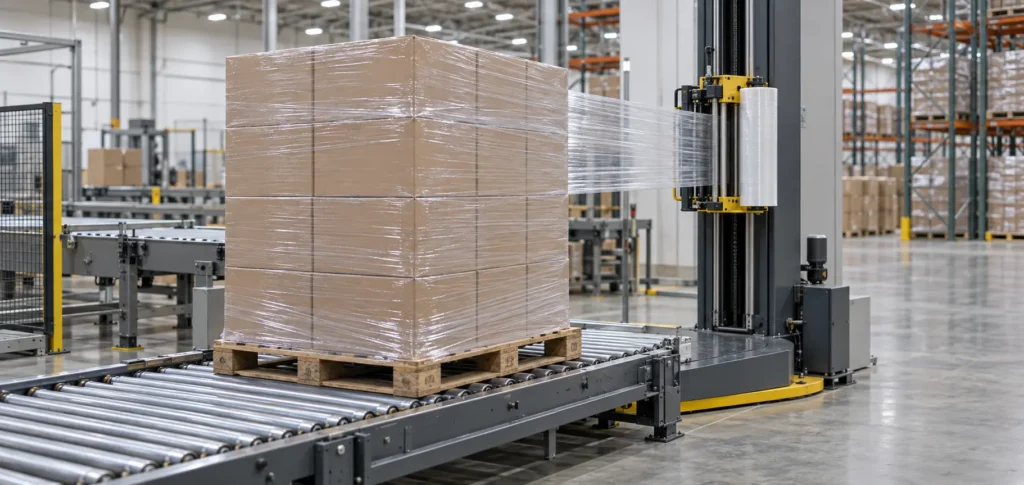
Typ owijarki wybierają dwie rzeczy: ile palet na godzinę musi przerobić w szczycie i jak stabilny jest ładunek. Reszta parametrów jest wtórna. Natomiast przestoje, które pojawiają się po wdrożeniu, prawie nigdy nie wynikają z wyboru modelu. Biorą się z tego, co między owijarką a linią: z braku bufora, z niedogadanych sygnałów i z przenośnika, którego nikt nie policzył.
Trzy pytania, które zawężają wybór do jednego typu
Pierwsze: ile palet na godzinę w szczycie, a nie średnio w miesiącu. Drugie: czy ładunek jest stabilny, czy przeciwnie, lekki albo wysoki i podatny na przesunięcie. Trzecie: czy przy maszynie zostaje operator, czy ma pracować w linii bez obsługi. Odpowiedzi na te trzy pytania zwykle zostawiają jedną sensowną opcję.
| Typ owijarki | Do jakich ładunków | Orientacyjna wydajność | Na co uważać |
|---|---|---|---|
| Talerzowa (ze stołem obrotowym) | Standardowe, stabilne palety | Zwykle do 30–40 palet/h | Siła odśrodkowa przy obrocie potrafi przesunąć lekki lub wysoki ładunek |
| Ramieniowa (z obrotowym ramieniem) | Niestabilne, lekkie oraz bardzo ciężkie, których nie udźwignie talerz | Około 30–60 palet/h, w wersjach automatycznych z podajnikiem do 80 | Wymaga więcej miejsca w pionie i wokół maszyny |
| Pierścieniowa | Ciągi automatyczne o dużej przepustowości | 60–150 palet/h | Występuje wyłącznie w wykonaniu automatycznym, w linii transporterów |
| Samojezdna (robot owijający) | Ładunki nietypowe, wiele punktów paletyzacji, ciasna hala | Zależna od organizacji pracy operatora | Nie nadaje się do pracy w linii, wymaga równej i czystej posadzki |
Podane zakresy traktujcie jako punkt wyjścia, nie jako obietnicę. Wydajność katalogowa odnosi się do konkretnego programu owijania i przy waszym programie będzie inna.
Wydajność katalogowa a wydajność na waszej hali
Producent podaje palety na godzinę przy założonej liczbie owinięć i prędkości. Wasz program może wyglądać zupełnie inaczej: dodatkowe owinięcia u dołu, mocowanie ładunku do palety przez zaplatanie folii, kaptur na górze, wolniejszy przejazd przy delikatnym towarze. Każdy z tych elementów wydłuża cykl o kilkanaście sekund, a przy stu paletach dziennie kilkanaście sekund to pół godziny pracy maszyny.
Dlatego liczy się czas cyklu przy waszym programie, a nie liczba z katalogu. I liczy się szczyt, nie średnia. Linia rzadko produkuje równomiernie: po przezbrojeniu przez dwie godziny leci pełną parą, potem zwalnia. Owijarka dobrana do średniej będzie wąskim gardłem dokładnie w tych godzinach, w których najmniej możecie sobie na to pozwolić. Jak szukać wąskiego gardła i czym ono kosztuje, opisaliśmy w tekście o wąskich gardłach w łańcuchu dostaw.
Folia potrafi kosztować więcej niż maszyna
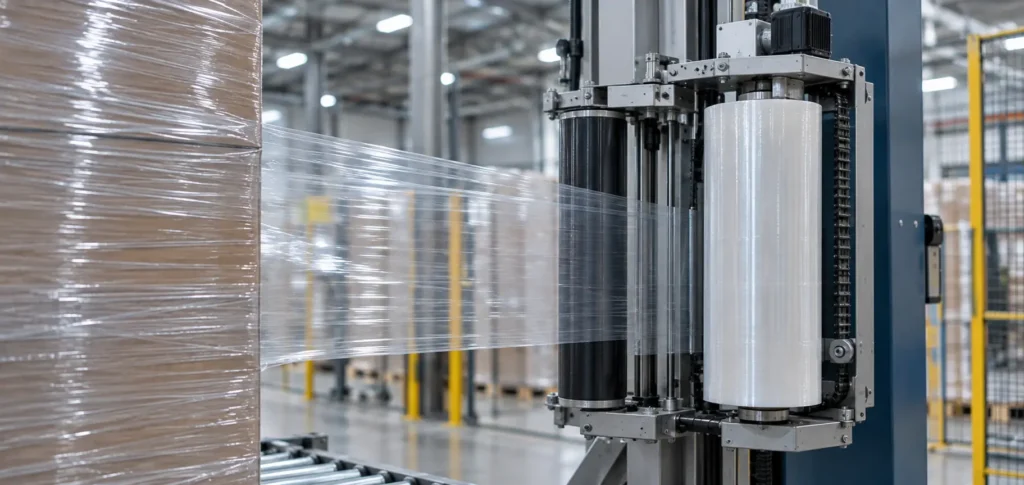
Przy kilkuset paletach tygodniowo roczny koszt folii bywa porównywalny z ceną owijarki albo ją przewyższa. Decyduje o nim wózek foliujący i jego zdolność wstępnego rozciągania. Wstępne rozciągnięcie mieści się zwykle w przedziale od 150 do 300 procent, zależnie od konstrukcji wózka i rodzaju folii, a różnica między dolnym a górnym krańcem tego zakresu przekłada się bezpośrednio na gramaturę zużytą na paletę.
Druga sprawa to program dobrany do produktu. Jeden uniwersalny program dla wszystkiego oznacza, że lekkie palety są owijane z nadmiarem, a ciężkie z niedomiarem. Trzy albo cztery programy przypisane do rodzajów ładunku kosztują jedno popołudnie pracy przy rozruchu i zwracają się w pierwszym kwartale.
Warto też wyprowadzić zużycie folii na paletę do systemu nadrzędnego. To jest tani wskaźnik diagnostyczny: jeśli zaczyna rosnąć bez zmiany asortymentu, coś się dzieje z wózkiem albo z ustawieniami, i lepiej dowiedzieć się o tym z wykresu niż z faktury.
Co się dzieje, gdy owijarka jest źle zintegrowana
Brak bufora. Najczęstszy błąd i najdroższy. Owijarka wstawiona w linię bez transportera odstawczego zatrzymuje paletyzację przy każdej wymianie rolki folii. Jeśli rolka schodzi co kilkadziesiąt palet, a wymiana zajmuje kilka minut, macie kilka planowanych postojów na zmianę, wpisanych w konstrukcję układu. Bufor na dwie, trzy palety przed owijarką i tyle samo za nią rozwiązuje to raz.
Niedogadane sygnały. Zwolnienie palety do owijania, potwierdzenie zakończenia cyklu, sygnał końca folii, sygnał zerwania folii, informacja o awarii noża lub zgrzewu. Każdy z nich musi mieć właściciela po obu stronach. Gdy brakuje choćby sygnału „zaraz skończy się folia”, operator dowiaduje się o tym dopiero wtedy, gdy linia stoi.
Jakość palet. Pęknięta deska, wystający gwóźdź albo przesunięty ładunek to na wózku widłowym drobiazg, a na przenośniku rolkowym blokada i wezwanie do awarii. Przy przejściu na transport automatyczny wymagania wobec palet realnie rosną i trzeba to uwzględnić w umowach z dostawcami, zanim linia ruszy.
Kolejność etykietowania. Etykieta logistyczna naklejona przed owinięciem zostaje pod folią i bywa nieczytelna dla skanera. Naklejona po owinięciu wymaga miejsca i osobnego urządzenia. To jest decyzja do podjęcia na etapie projektu, nie na rozruchu.
Strefa bezpieczeństwa i wymiana rolki. Operator wchodzi do maszyny kilka razy na zmianę. Jeśli wejście zatrzymuje całą strefę razem z paletyzatorem i przenośnikami, a restart wymaga przejścia przez trzy kwitowania, sumaryczny czas tych operacji potrafi zjeść godzinę dziennie.
Granica CE, o której mało kto pamięta
Bezpieczeństwo maszyn do owijania palet opisuje norma EN 415-6:2013. Jest w niej wyłączenie, które przy integracji ma konkretne skutki: norma obejmuje przenośniki będące częścią maszyny, ale nie obejmuje systemów transportowych łączących maszyny pakujące ze sobą.
W praktyce oznacza to, że przenośnik między paletyzatorem a owijarką nie jest objęty ani deklaracją zgodności jednej maszyny, ani drugiej. Powstaje zespół maszyn i ktoś musi wykonać ocenę zgodności całości. Jeśli w zamówieniu nie zapisano, kto, odpowiedzialność zostaje po stronie zakładu, który je zestawił, i wychodzi to zwykle przy pierwszej kontroli albo przy pierwszym zdarzeniu. Norma nie obejmuje też stosowania owijarek w atmosferach zagrożonych wybuchem, co ma znaczenie dla części zakładów chemicznych.
Do tego dochodzi kalendarz. Od 20 stycznia 2027 roku dyrektywę maszynową zastępuje rozporządzenie (UE) 2023/1230, bez okresu przejściowego, a o wymaganiach decyduje data wprowadzenia do obrotu. Przy zakupach planowanych na przyszły rok to jest pytanie do zadania dostawcy teraz, o czym pisaliśmy szerzej przy okazji uruchamiania instalacji przemysłowych bez przestojów.
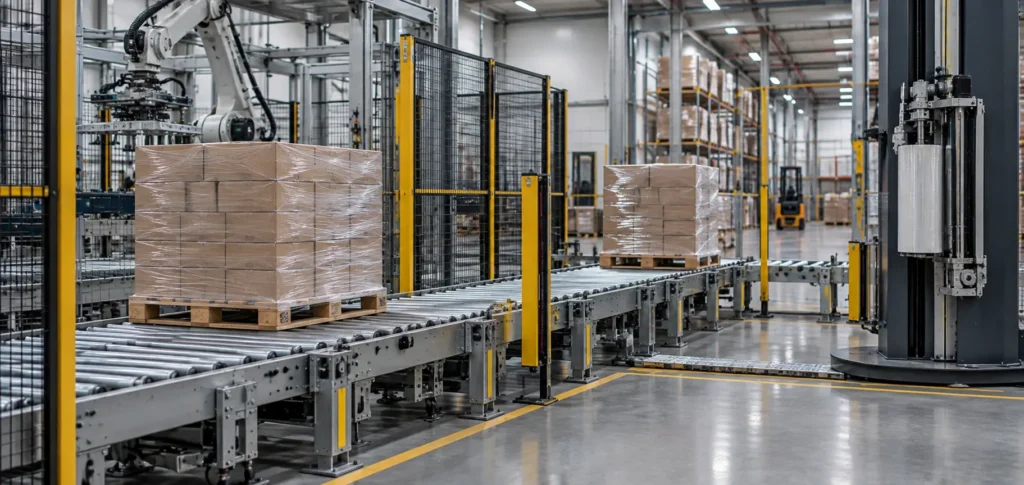
Zanim podpiszecie zamówienie
- Policzcie czas cyklu przy swoim programie owijania i przy swoim szczycie produkcji, nie przy średniej.
- Ustalcie, kto dostarcza przenośniki między maszynami i kto wykonuje ocenę zgodności zespołu maszyn.
- Określcie bufor przed owijarką i za nią, wyrażony w liczbie palet, a nie w metrach.
- Rozpiszcie listę sygnałów wymienianych z linią i przypiszcie każdemu właściciela po obu stronach.
- Podajcie warunki pracy: temperatura, zapylenie, mycie strefy, praca w mroźni.
- Sprawdźcie, jak wygląda wymiana rolki, ile trwa i czy zatrzymuje sąsiednie urządzenia.
- Zapytajcie o dostępność części, czas reakcji serwisu i to, co zostaje u was po wdrożeniu.
Podobny zestaw pytań przydaje się przy każdym stanowisku paletyzacji. Zebraliśmy je wcześniej w tekście o praktykach przy wdrażaniu automatycznej paletyzacji, a specyfikę zakładów spożywczych opisaliśmy osobno przy niestabilnych opakowaniach i rygorach sanitarnych.
Planujecie owijarkę w linii albo wymianę istniejącej?
Zajmujemy się stanowiskami paletyzacji i ich integracją, między innymi przy stanowisku paletyzacji kartonów z dwóch linii produkcyjnych dla AGRO-Top, a zakres naszych prac z robotami przemysłowymi jest opisany na stronie. Napisz do nas przez formularz poniżej: ile palet dziennie, jaki ładunek, co już stoi w linii. Odpiszemy z policzonym czasem cyklu i wskazaniem miejsc, w których widzimy ryzyko przestoju, zanim cokolwiek kupicie.